
Sprawdź naszą aplikację:

Reklama
Spis treści
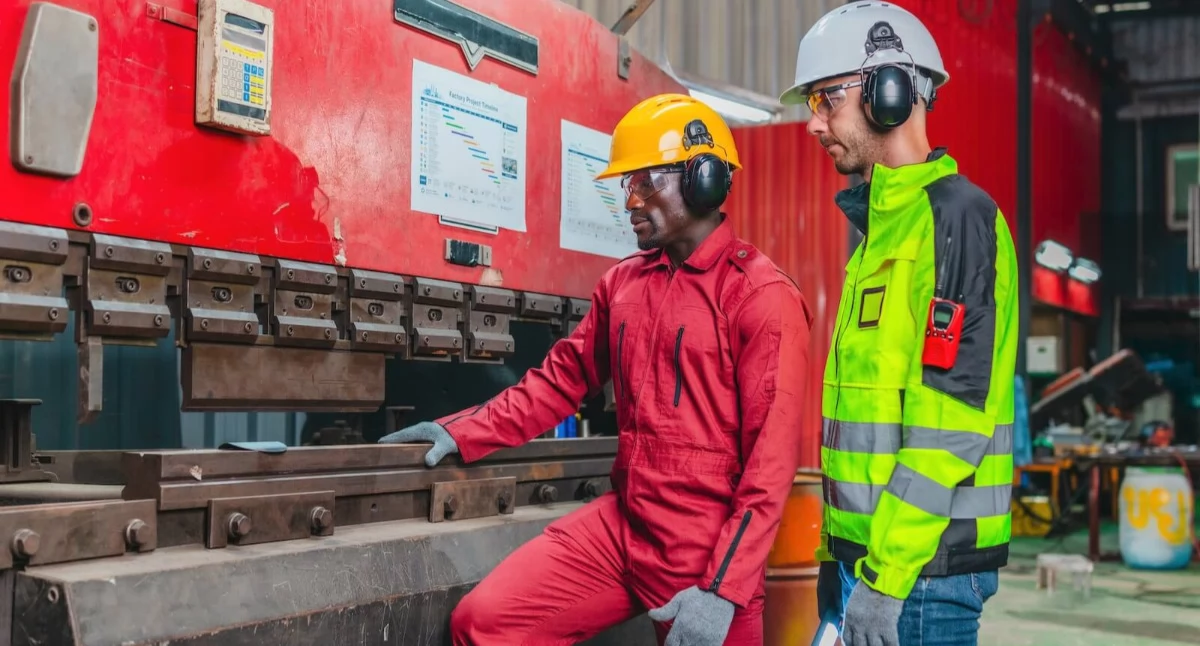
Współczesna obróbka blach na prasach krawędziowych CNC wymaga nieustannego dbania o precyzję, powtarzalność i optymalizację kosztów operacyjnych. Jednym z najczęściej ignorowanych czynników wygenerowania ukrytych strat w zakładach produkcyjnych jest stopniowe, niemal niezauważalne zużycie oprzyrządowania roboczego. Stemple i matryce, pracujące pod ogromnymi ciśnieniami, z czasem tracą swoją pierwotną geometrię, a na ich promieniach wlotowych i krawędziach pojawiają się wżery, zarysowania oraz mikropęknięcia. Przedsiębiorcy stają wówczas przed kluczowym dylematem ekonomicznym: inwestować w profesjonalny serwis i ostrzenie, czy od razu zdecydować się na zakup fabrycznie nowych elementów?
Prawidłowa diagnoza stanu technicznego wyposażenia pozwala zaoszczędzić od kilkunastu do nawet kilkudziesięciu tysięcy złotych w skali roku. Stosując precyzyjnie wykonane stemple do pras krawędziowych BiTop (https://bi-top.pl/stemple-do-pras-krawedziowych/), zakłady produkcyjne zyskują narzędzia o wysokiej głębokości hartowania, co otwiera szerokie możliwości ich wielokrotnej regeneracji. Aby jednak podjąć właściwą decyzję biznesową, należy zrozumieć, jak wyeksploatowane oprzyrządowanie wpływa na całą krawędziarkę oraz jakie granice technologiczne posiada proces szlifowania.
Wpływ zużytych stempli na precyzję maszyny i zużycie energii
Używanie zniszczonych lub nierówno wytartych stempli i matryc wywołuje efekt domina, który odbija się na całym parku maszynowym. Gdy promienie stempla ulegną spłaszczeniu lub wyrobieniu, do uzyskania zadanego kąta gięcia wymagana jest znacznie większa siła nacisku (kN/m).
Reklama
Ta zmiana niesie za sobą bezpośrednie konsekwencje:
-
Wzrost zużycia energii elektrycznej: Aby wygenerować wyższy tonaż niezbędny do dogięcia blachy stępionym narzędziem, układ hydrauliczny lub serwo-elektryczny prasy musi pracować na wyższych parametrach ciśnienia. Generuje to wyższe rachunki za prąd w cyklu wielozmianowym.
-
Nierównomierne obciążenie ramy i hydrauliki: Wyrobione narzędzia rzadko zużywają się symetrycznie. Nierównomierny opór powoduje mikroskopijne przekosy suwaka, co przyspiesza zużycie uszczelnień siłowników, prowadnic oraz zaworów proporcjonalnych.
Reklama -
Utrata powtarzalności gięcia: Zmiana geometrii narzędzia sprawia, że zaawansowane sterowniki CNC wyliczają niewłaściwe punkty przełączenia prędkości i głębokość wchodzenia stempla w matrycę, co skutkuje odchyłkami kątowymi na detalach.
Możliwości szlifowania i regeneracji w serwisie BITOP
Ostrzenie narzędzi do pras krawędziowych nie jest zwykłym zebraniem warstwy metalu – to proces wymagający najwyższej dokładności szlifowania (często w tolerancjach sięgających +/- 0,01 mm na całej długości segmentu), aby zachować osiowość i odpowiednie kąty.
Specjalistyczny serwis BI-TOP oferuje kompleksową regenerację oprzyrządowania, która obejmuje:
Reklama
-
Precyzyjne szlifowanie promieni roboczych: Przywrócenie pierwotnego promienia stempla (R) oraz promieni wlotowych matrycy na szlifierkach do płaszczyzn i profili.
-
Planowanie powierzchni stykowych: wyrównanie stóp stempla i podstawy matrycy, co gwarantuje stabilne osadzenie w uchwytach prasy bez ryzyka powstania luzów.
-
Kompensację wysokości w segmentach: Szlifowanie kompletów narzędzi sekcyjnych w taki sposób, aby wszystkie segmenty po zestawieniu tworzyły idealnie równą linię gięcia.
Kiedy opłaca się serwisować, a kiedy kupić nowe narzędzie?
Oto prosta ściągawka kalkulacji ROI dla kierownika produkcji i działu zakupów:
Reklama
REGENERACJA OPŁACA SIĘ, GDY:
-
Zużycie ma charakter powierzchniowy: Na krawędziach występują drobiny zapieczonego materiału, drobne rysy lub uszkodzenia promienia do głębokości 0,3 - 0,5 mm}.
-
Narzędzia posiadają głębokie hartowanie: Stemple hartowane indukcyjnie lub głęboko na wskroś pozwalają na zebranie warstwy materiału bez utraty twardości powierzchni roboczej (50-55 HRC).
-
Koszt regeneracji nie przekracza 30-40% wartości nowego narzędzia: Przy markowych, wysokich stemplach specjalistycznych regeneracja jest ułamkiem ceny zakupu nowego fabrycznie elementu.
Reklama
LEPIEJ KUPIĆ NOWE, GDY:
-
Narzędzie posiada pęknięcia strukturalne: Jakiekolwiek mikropęknięcia ramy stempla kwalifikują go do natychmiastowego złomowania ze względów BHP (ryzyko eksplozji pod naciskiem).
-
Doszło do znacznego ubytku materiału: Gdy uszkodzenie wymaga zebrania powyżej 1-1,5 mm stali, po zeszlifowaniu zmianie ulegnie wysokość robocza narzędzia, co może uniemożliwić jego zestawienie z innymi segmentami.
-
Stemple były hartowane tylko powierzchniowo (płytko): Zeszlifowanie twardej warstwy odsłoni miękki rdzeń, przez co naprawione narzędzie zużyje się błyskawicznie po wykonaniu kilkuset gięć.
Reklama
Podsumowanie
Regeneracja i ostrzenie to skuteczne narzędzie w rękach świadomego kierownika produkcji, pozwalające wydłużyć cykl życia oprzyrządowania nawet dwu- lub trzykrotnie. Kluczem jest jednak szybka reakcja – oddanie do serwisu stempla z pierwszymi objawami zużycia to gwarancja taniej i skutecznej naprawy. Eksperci BITOP pomagają przeprowadzić dokładną weryfikację techniczną i ocenić opłacalność regeneracji, dbając o to, by każda decyzja przynosiła oszczędności finansowe i bezpieczeństwo pracy na hali.


Reklama
Komentarze opinie
Podziel się swoją opinią
Twoje zdanie jest ważne jednak nie może ranić innych osób lub grup.
Komentarze mogą dodawać tylko zalogowani użytkownicy.Zaloguj się
Reklama
Wideo eGarwolin.pl
Reklama


Reklama


- Dzisiejsze 18
- Praca 105
- Usługi i firmy 62
- Nieruchomości 35
- Motoryzacja 28
- Elektronika / AGD 16
- Różności 14
- Dom i ogród 10
Reklama
Reklama
Najnowsze wiadomości
- 23/10 Dwukadencyjność w samorządach pozostaje. Jak głosowali posłowie z okręgu nr 18?
- 23/10 Piąty sezon „Mafii IRL” nagrano w Trojanowie. Friz wybrał Talaria Resort & SPA
- 23/10 Tak wygląda „Stodoła” w Łaskarzewie po modernizacji. Ponad 426 tys. zł na dostosowanie budynku do całorocznego użytkowania
- 23/10 Ponad milion złotych dla gminy Maciejowice. Pieniądze m.in. na wóz strażacki
- 23/10 Chotynia wybierze nowego sołtysa. Znamy termin zebrania
- 23/10 Zgubili się podczas grzybobrania. Policjanci z Wilgi odnaleźli 71-latkę i jej towarzysza
- 23/10 Garwoliński park znów wypełni się świątecznymi dekoracjami. Rusza konkurs „Świąteczny Park”
- 23/10 Zbiórka dla najmłodszych pacjentów Centrum Zdrowia Dziecka. Dary można przynosić do kwiaciarni w Garwolinie
- 23/10 Więcej policji na drogach i przy cmentarzach. Rusza akcja „Bezpieczny weekend”
- 23/10 Policja ostrzega przed kradzieżami na cmentarzach. Wystarczy chwila nieuwagi
- 23/10 Stypendia starosty powiatu garwolińskiego dla 13 uczniów. Kto otrzymał wyróżnienie?
- 22/10 Mazowieckie Barwy Wolontariatu 2026. Anna Mucha i Marzena Łapacz wśród kandydatek. Trwa głosowanie
- 22/10 Nagrody starosty dla 33 pracowników oświaty z powiatu garwolińskiego. Lista wyróżnionych
- 22/10 Bezpłatne sprawdzanie świateł w samochodach. Pierwsza okazja już w sobotę
- 22/10 Od poniedziałku całkowite zamknięcie DW 801 w Wildze. Kierowców czekają objazdy
- 22/10 Chwasty porastają ogrodzenie cmentarza. Proboszcz wyjaśnia
- 22/10 45 medali dla pływaków z Miętnego i Garwolina. Mazowsze wygrało klasyfikację medalową
- 22/10 Świetlica w Uścieńcu zyskała nowy taras i wyposażenie
- 22/10 Pocisk wpadł przez okno do mieszkania. 20-latek z zarzutami
- 22/10 Młodzi mają pomysły na zmiany. Samorządy uczniowskie spotkały się w Garwolinie
Komentarze